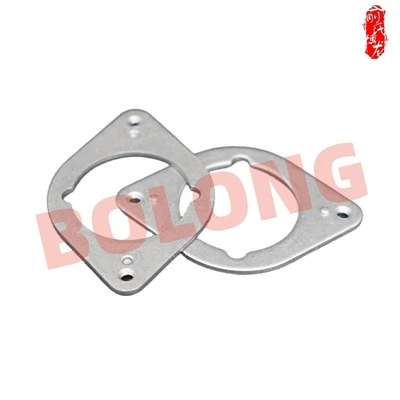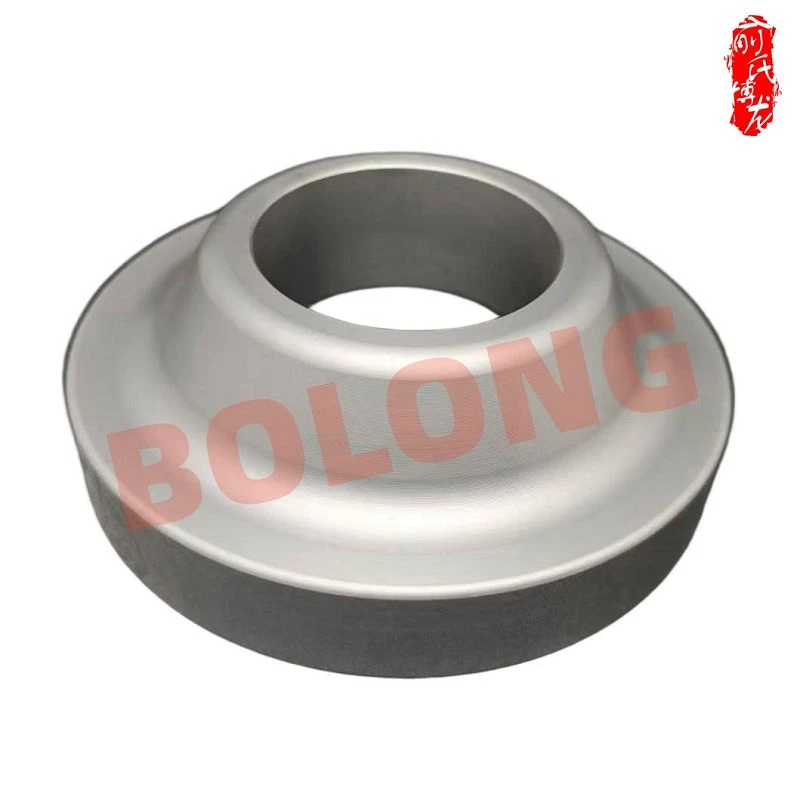

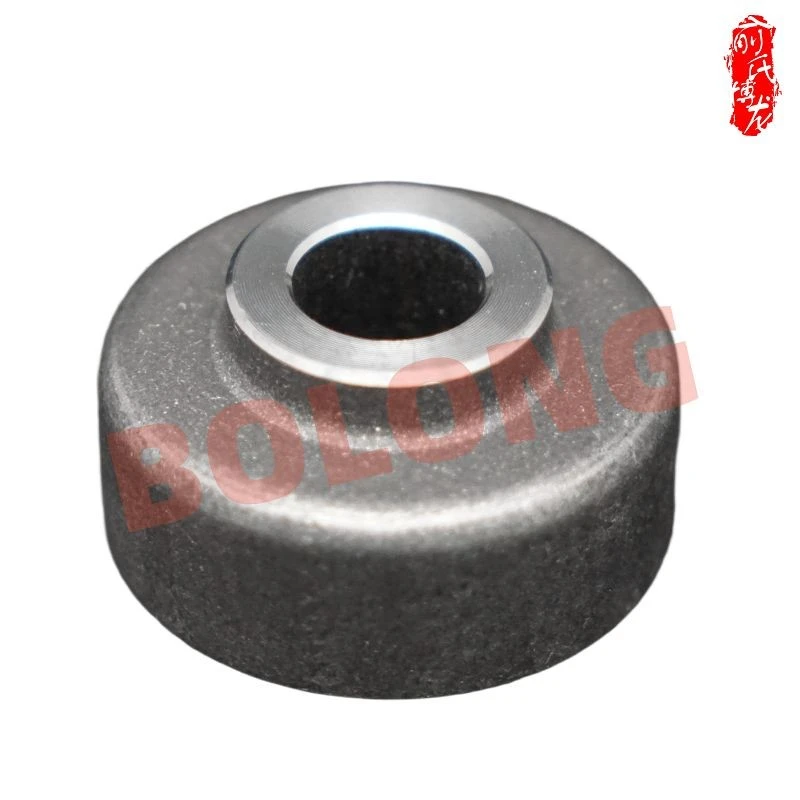
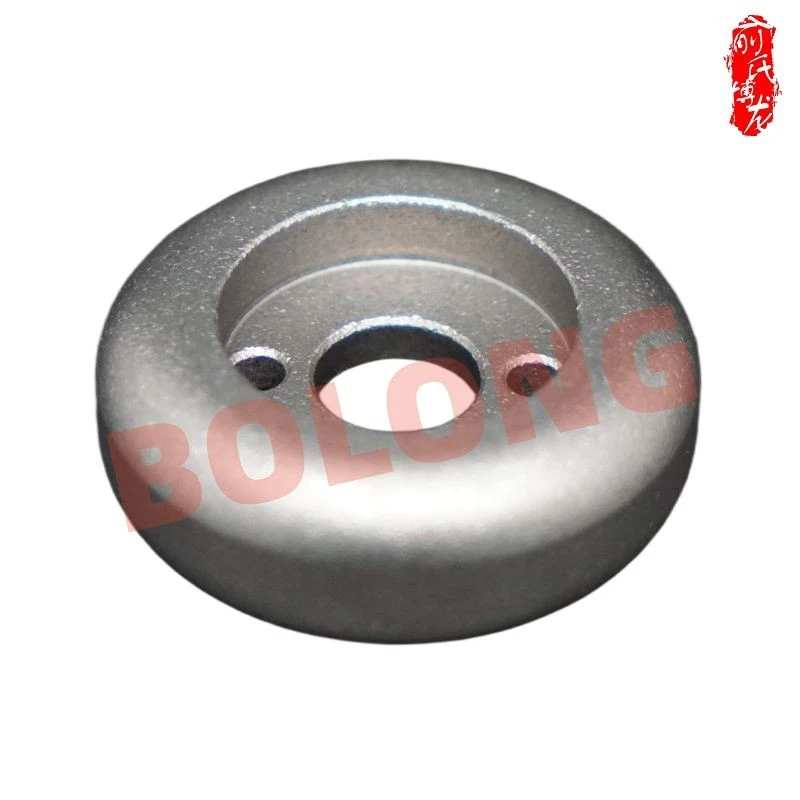
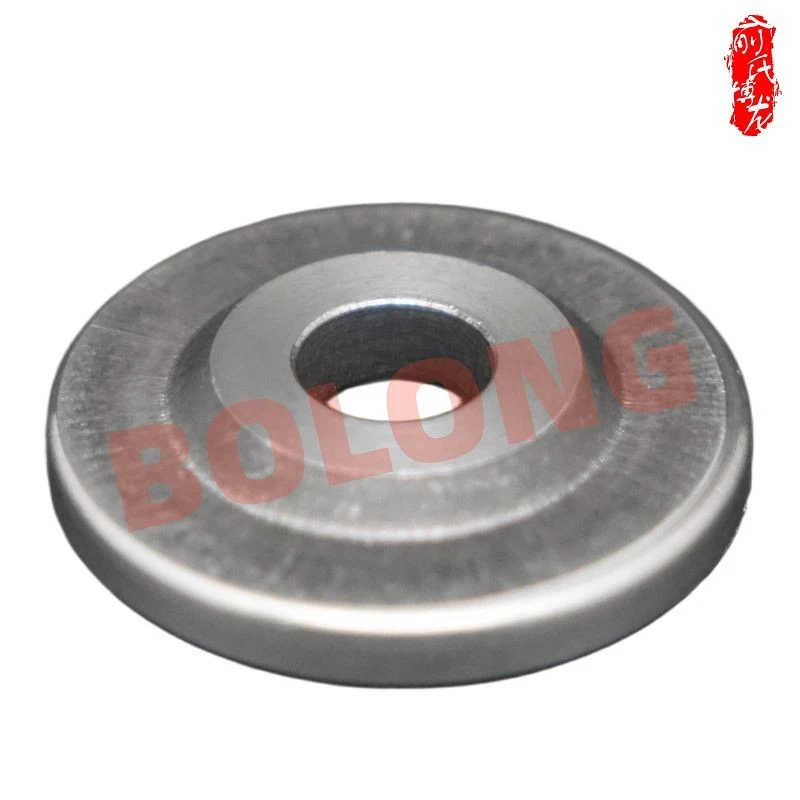
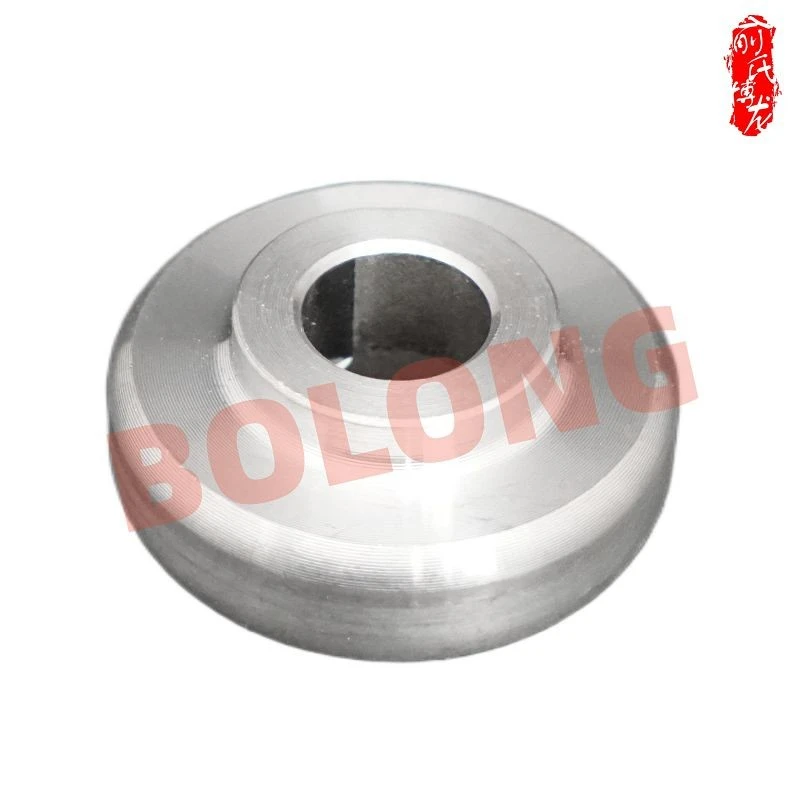
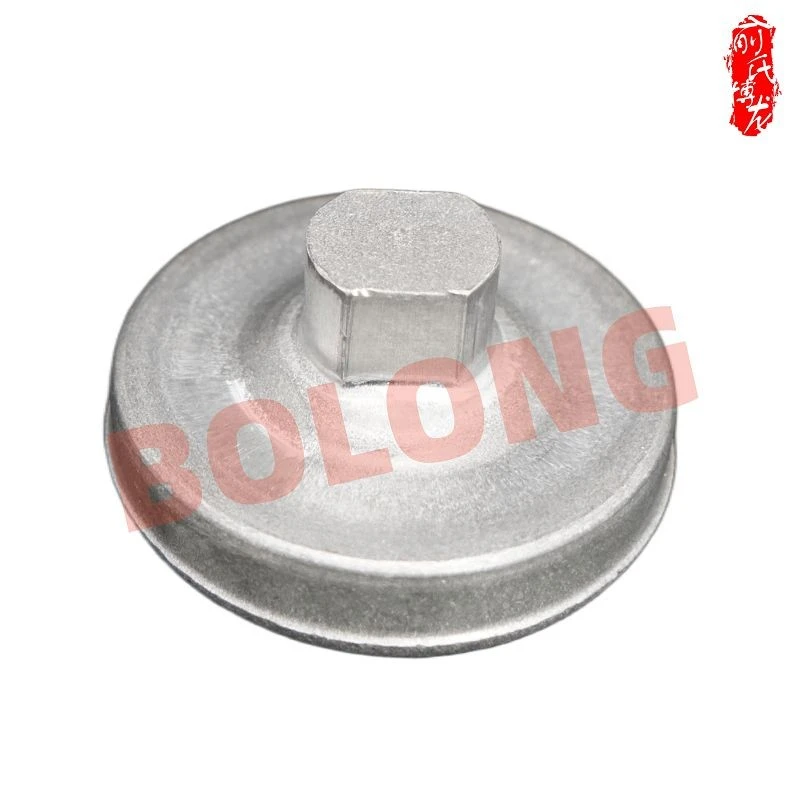
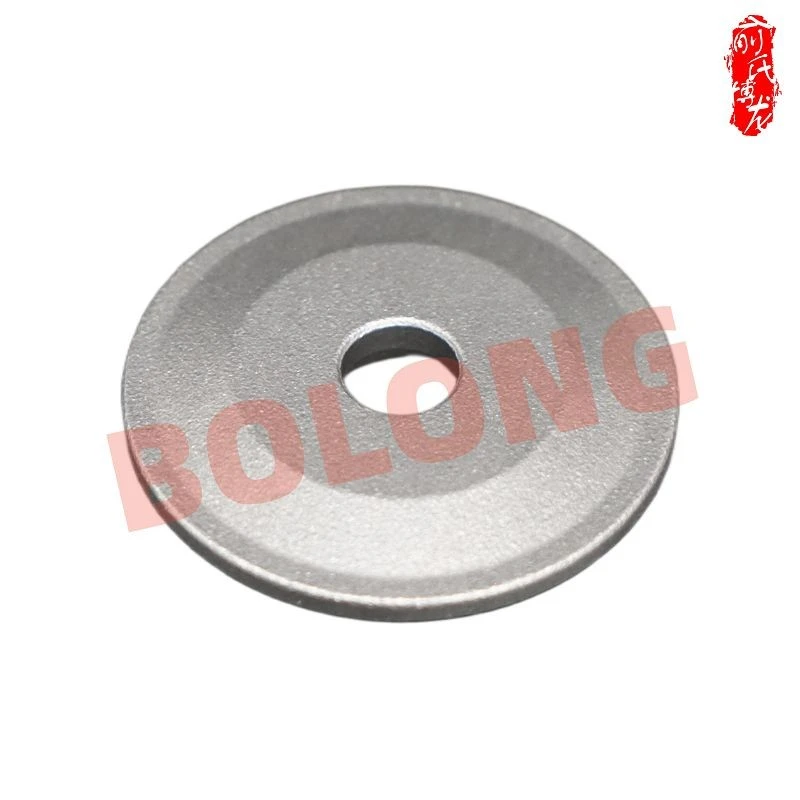
Ningbo Fenghua Bolong Machinery Manufacturing Co., Ltd. je eden vodilnih proizvajalcev in dobaviteljev dušilne resonančne mase na Kitajskem. Prosimo, da tukaj v naši tovarni kupite vzdržljivo resonančno maso dušilke, izdelano na Kitajskem. Vsi prilagojeni izdelki so visoke kakovosti in konkurenčne cene.
Temeljne prednosti
Natančna nastavitev frekvence- Vsaka masa blažilnika je umerjena na določeno resonančno frekvenco - običajno 30–70 Hz za-povezane vibracije z motorjem in 10–15 Hz za tresenje šasije. Učinkovito frekvenčno območje je določeno s kombinacijo vrednosti mase, položaja vgradnje in lastnosti dušenja, kar zagotavlja natančno dušenje težavnih frekvenc, ugotovljenih med razvojem vozila.
Konstrukcija iz ogljikovega jekla Q235- Izdelano iz konstrukcijskega-ogljikovega jekla na GB/T 700, ki zagotavlja gostoto in togost, potrebni za učinkovito uravnavanje mase, hkrati pa ohranja dobro obdelovalnost in stroškovno-učinkovitost. Certifikati materialov in preverjanje kemične sestave zagotavljajo dosledne lastnosti v vsaki proizvodni seriji.
Dolgotrajna-zaščita pred korozijo iz cinkove-nikljeve zlitine- Galvanizirana prevleka iz cinkove-nikljeve zlitine po specifikaciji SMTC 5 100-003-5p-RH43, debelina 8–15 μm s srebrnim zaključkom. Testiranje z nevtralnim slanim pršenjem po ISO 9227 zagotavlja več kot ali enako 144 ur za belo rjo in več kot ali enako 720 ur za rdečo rjo -, kar ustreza 6–10-kratni odpornosti proti koroziji običajnega pocinkanja pri enakovredni debelini.
Celovitost premaza in oprijem -Postopek galvanizacije zagotavlja enotno pokritost vseh površin -, vključno z notranjimi robovi, vogali in navoji - brez nepremazanih območij. Oprijem premaza je preverjen po ISO 2819, brez luščenja, luščenja ali razpok. Končane površine so brez prask, razpok, poroznosti, madežev rje ali drugih napak, ki bi lahko vplivale na sestavo, varnost ali videz.
Pasivno vzdrževanje-Delovanje brez- Senzorji, ožičenje ali krmilne enote niso potrebni. Ko je nameščena, enota deluje brez napajanja, kalibracije ali rednega vzdrževanja - in zagotavlja stabilno, zanesljivo dušenje tresljajev v celotni življenjski dobi vozila brez dodatnih točk okvar.
Prilagodljive konfiguracije namestitve- Na voljo v geometrijah po meri - cilindričnih, blok-oblikovanih ali kompleksnih obrisih -, da ustrezajo posebnim omejitvam paketa vozil. Montažne funkcije (skozi-luknje, navojni vložki ali privarjeni čepi) so strojno obdelane po risbah strank, kar omogoča neposredno pritrditev-pri namestitvi brez dodatnih nosilcev ali strukturnih sprememb.
Popolna sledljivost procesa- Od vhodnega materiala do končnega izdelka je vsaka serija dokumentirana s certifikati obrata, zapisi o dimenzijah strojne obdelave, meritvami debeline prevleke in poročili o preskusih s solnim pršenjem -, kar zagotavlja popolno sledljivost od surovine do končne odpreme.
Tehnične specifikacije
|
Parameter |
Podrobnosti |
|
Ime izdelka |
Resonančna masa blažilnika - Uglašene komponente za absorpcijo vibracij |
|
Material |
Q235 GB/T 700 (konstrukcijsko ogljikovo jeklo) |
|
Proizvodni proces |
Strojna obdelava/kovanje → galvanizacija cinkove-nikljeve zlitine |
|
Specifikacija premaza |
SMTC 5 100-003-5p-RH43, debelina 8–15 μm, srebrna površina |
|
Odpornost proti koroziji (ISO 9227) |
Bela rja Večja ali enaka 144 h; Rdeča rja Večja ali enaka 720h |
|
Adhezija premaza |
Po ISO 2819 - brez luščenja, luščenja ali razpok |
|
Masni razpon |
0,5–5,0 kg (po meri na aplikacijo) |
|
Delovna temperatura |
-40 stopinj do +150 stopinj |
|
Sistemi kakovosti |
Proizvodnja s certifikatom IATF 16949 |
Proizvodni proces
|
Oder |
Ključne operacije |
Kakovostna vrata |
|
Rezanje in grobo obdelavo |
Q235 rezanje palic/kovkov → grobo struženje profila |
Preverjanje materialnega certifikata; preverjanje kemične sestave |
|
Natančna obdelava |
CNC struženje/rezkanje → pritrdilne luknje in spojne površine |
preverjanje dimenzij CMM; površinski pregled |
|
Priprava površine |
Čiščenje → razmaščevanje → aktivacija luženja |
Čistost površine; brez ostankov olja ali vodnega kamna |
|
Pocinkanje-nikljanja |
Galvanizacija → nanos 8–15 μm → pasivacija srebra |
Debelina prevleke (magnetni merilnik); enakomernost pokritosti |
|
Končni pregled |
Vizualni pregled → vzorčenje adhezije → vzorčenje slanega pršila |
oprijem ISO 2819; Validacija proti koroziji ISO 9227 |
Kontrola kakovosti
Materialna faza
Vsako serijo spremljajo certifikati obrata, ki potrjujejo kakovost Q235, kemično sestavo in mehanske lastnosti. Preverjene so vhodne dimenzije, da se zagotovi ustrezna strojna zaloga.
01
Faza obdelave
Kritične značilnosti - celoten profil, položaje montažnih lukenj in specifikacije navojev - preveri CMM na risbo. Površinska obdelava se pregleda, da se zagotovi ustrezen oprijem premaza.
02
Faza prevleke
Debelina prevleke (8–15 μm) se izmeri na vsaki seriji z magnetnimi merilniki. Enakomernost pokritosti se vizualno pregleda na vseh površinah - vključno z izvrtinami, robovi in koreninami navojev. Preizkus oprijema po ISO 2819 (pres-preskus prečnega reza ali upogibanja) se izvaja na podlagi vzorcev.
03
Končna izdaja
Testiranje s slanim pršilom v skladu z ISO 9227 se izvaja na podlagi vzorcev na serijo -, ki potrjuje, da je večja ali enaka 144h bele rje in večja ali enaka 720h rdeče rje. Dimenzijski pregled izvaja CMM na podlagi vzorcev. Vizualni pregled se izvede na 100 % delov, da se zagotovi, da ni prask, razpok, poroznosti, luščenja, madežev rje ali nepremazanih območij. Celotna inšpekcijska dokumentacija spremlja vsako serijo s sledljivostjo surovin in proizvodnih parametrov.
04
Scenariji uporabe
Nastavitev NVH nosilca motorja
Nameščene na nosilce za pritrditev motorja ali sosednje konstrukcije, te blažilne mase ublažijo tresenje motorja v prostem teku in nizki-delovanju. S premikanjem naravne frekvence nosilnega sistema stran od harmonikov zaporedja vžiga motorja zmanjšajo -strukturni hrup, ki se prenaša v kabino vozila.
Aplikacije menjalnika in pogona
Uglašene mase na ohišjih menjalnika in nosilcih diferenciala absorbirajo zobniško mrežo in energijo torzijskih tresljajev ter ščitijo občutljive komponente pogonskega sklopa pred poškodbami zaradi utrujenosti, ki jih povzročajo visoko-frekvenčna nihanja.
Podokvir in izboljšana NVH šasija
Mase blažilnikov,-vgrajene na pomožni okvir, ciljajo na tresenje karoserije in resonančne frekvence vzmetenja. S spreminjanjem lokalnega modalnega obnašanja brez obsežnih strukturnih sprememb te komponente prispevajo k splošni prefinjenosti vozila.
Storitve po meri
Frekvenčna analiza
Vrednotenje ciljev NVH vašega vozila in identifikacija kritičnih resonančnih frekvenc, ki zahtevajo dušenje
Masovno uglaševanje po meri
Vrednost mase in geometrija, prilagojena vašim specifičnim ciljnim frekvencam (običajno 5–30 Hz za šasijo, 30–70 Hz za pogonski sklop)
Oblikovanje montažnega vmesnika
Vzorci lukenj, specifikacije navojev in parne površine po vaši risbi ali vmesniku sestavljanja
Validacija premaza
Testiranje s slanim pršilom po ISO 9227 in testiranje oprijema po ISO 2819 na podlagi vzorcev
Vzorčna podpora
Količine prototipov za preverjanje NVH-na ravni vozil in testiranje vzdržljivosti
Obseg proizvodnje
Od pilotnih izvedb do -serijske proizvodnje z dokumentacijo PPAP
Ne glede na to, ali potrebujete blažilne resonančne mase za uravnavanje NVH nosilca motorja, uglašene komponente mase za izboljšanje šasije ali pocinkane-ponikljane protiuteži za korozijsko-kritične aplikacije podvozja - naša ekipa inženirjev zagotavlja popolno podporo od frekvenčne analize in uravnavanja mase prek strojne obdelave, galvanizacije in dobave proizvodnje.
Kontaktirajte nas za vaš nov projekt
Priljubljena oznake: blažilna resonančna masa, proizvajalci, dobavitelji, tovarna blažilne resonančne mase